
饼厚度尺寸对压铸的影响
作者: Kevin
2024-05-09
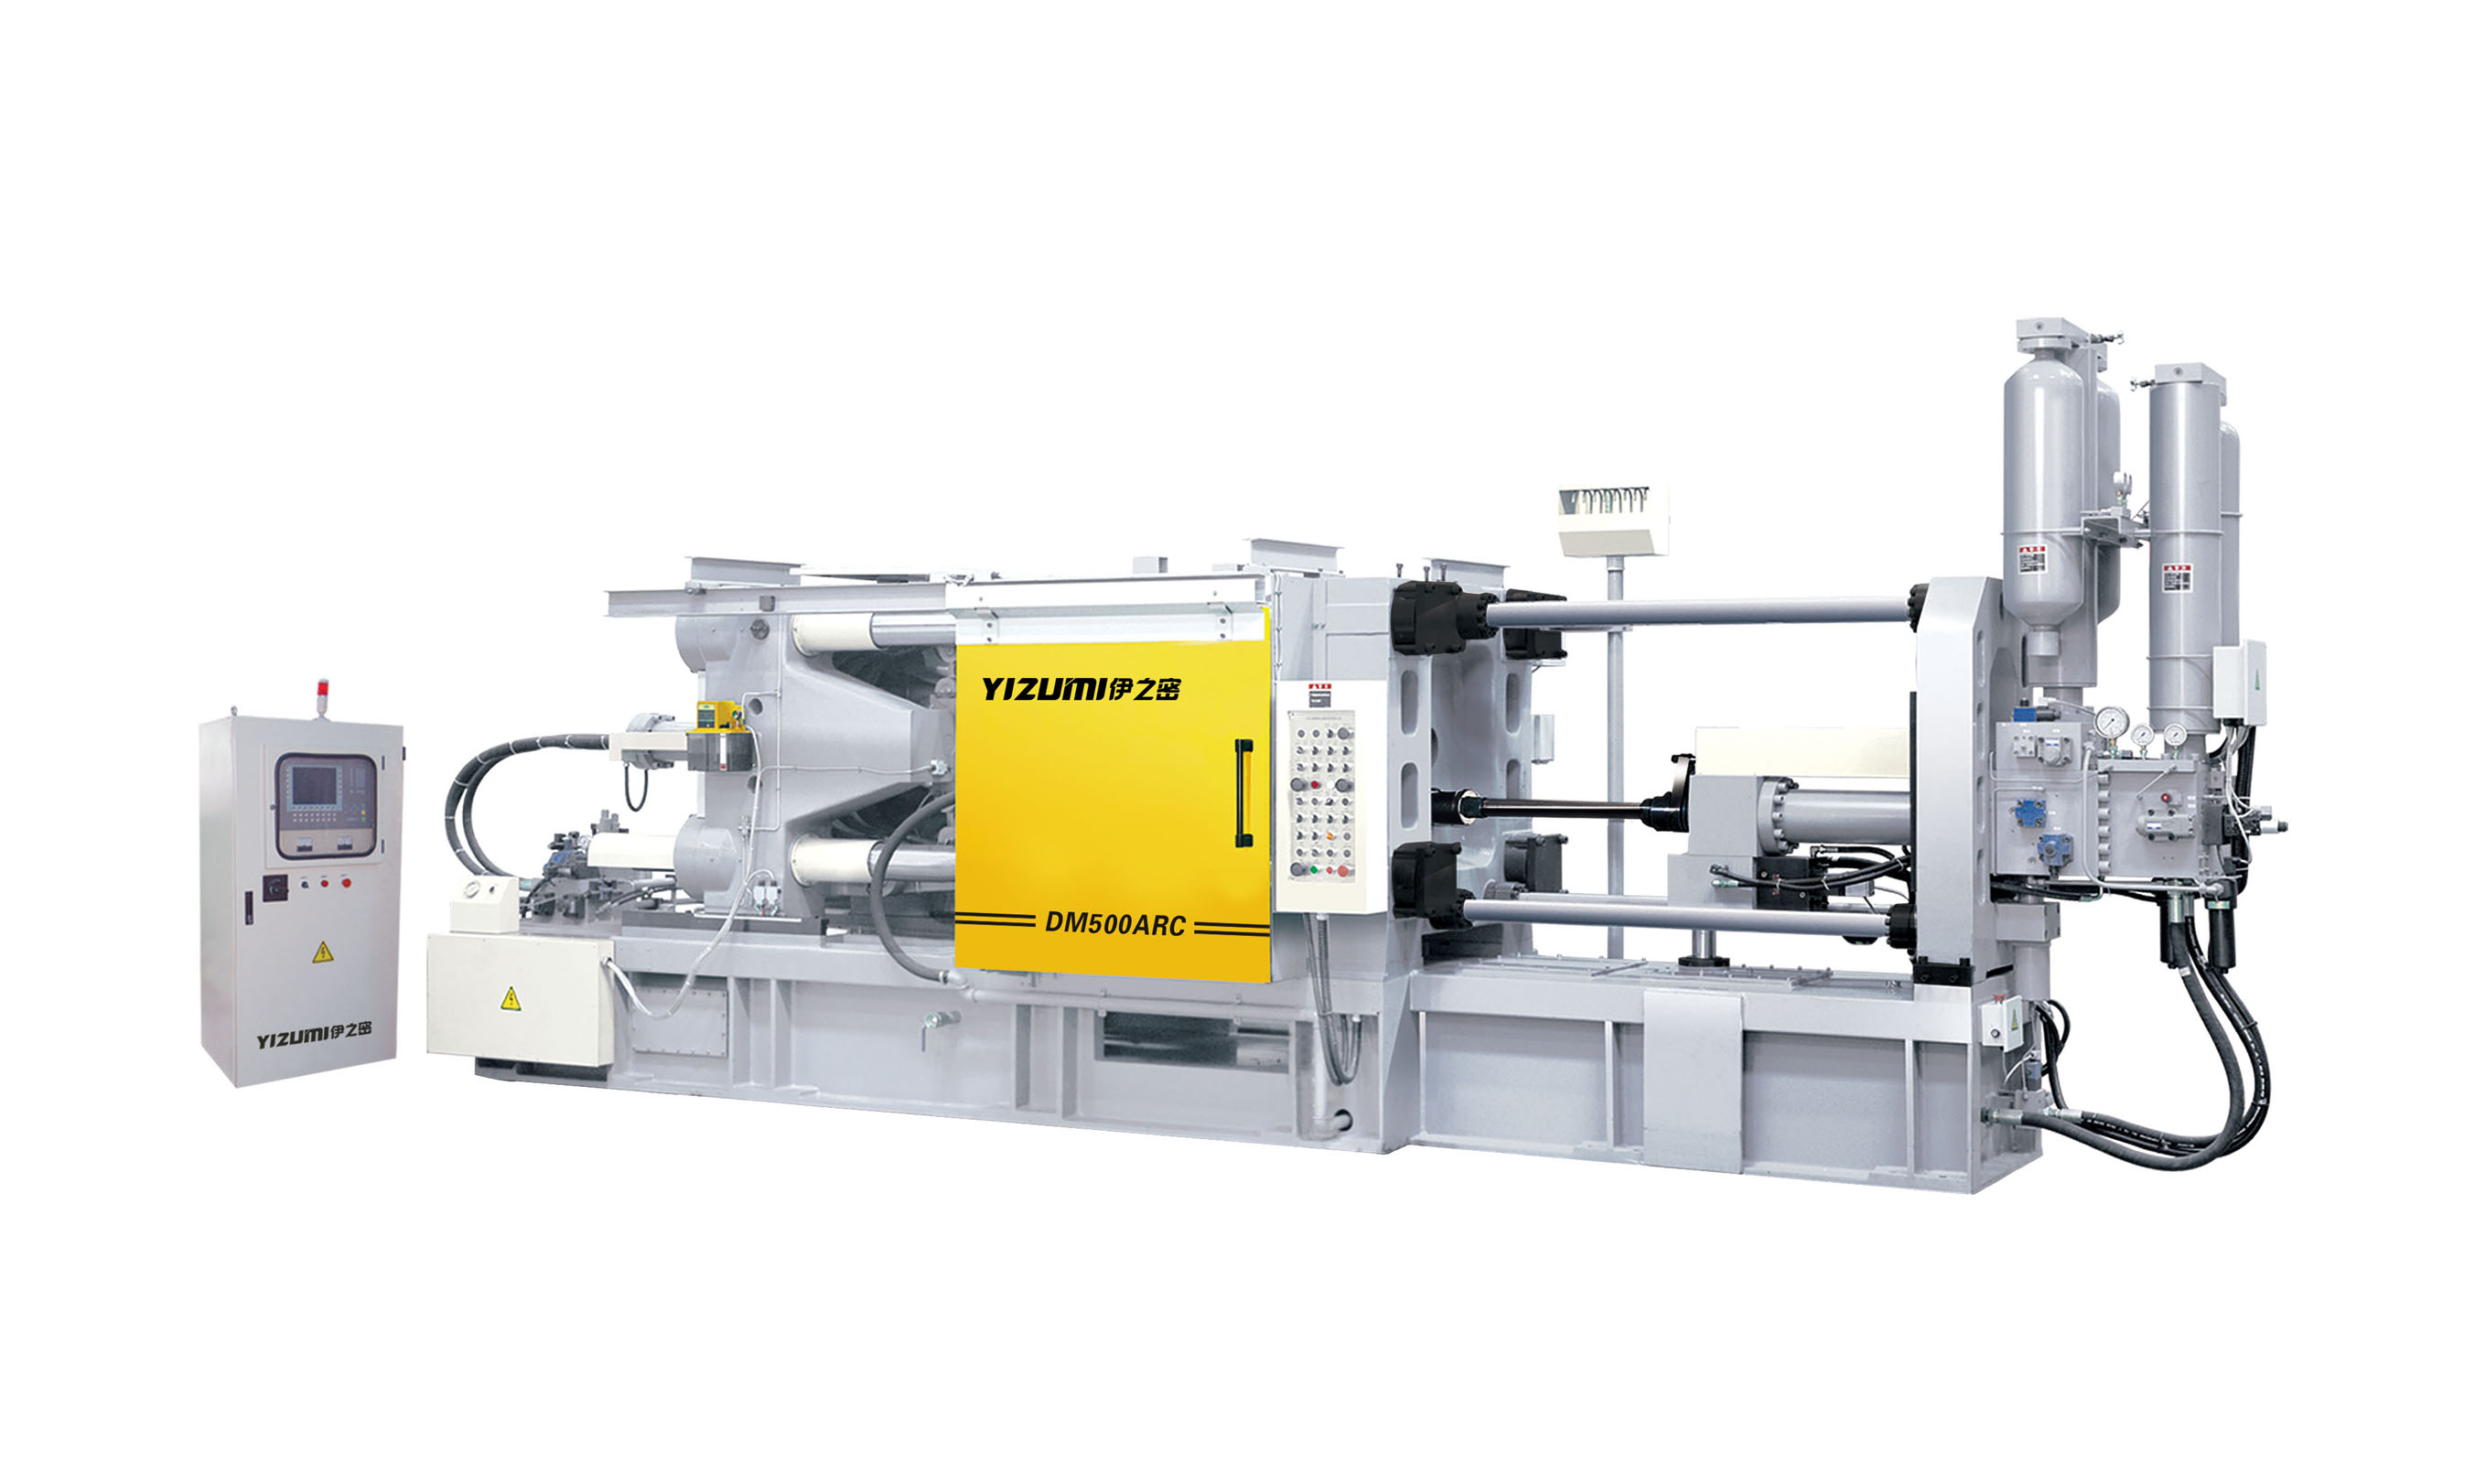
压铸行业是一个全球制造业,为各种应用生产高质量的金属部件。它使用先进的技术和设备来创建具有精确公差和表面光洁度的复杂形状。这些元件广泛应用于汽车、航空航天、电子等行业。压铸行业通过提供就业机会并促进工业部门的增长,在经济中发挥着至关重要的作用。
饼厚度尺寸对压铸的影响
饼的厚度超差,产品易形成欠铸、冷离(汤)、气孔、发黑、浇注层状缺肉、疏松、收缩、产品力学性能下降等缺陷。
一、料饼厚度规格尺寸
- 一般来说,饼的厚度为:Φ50为16±5mm Ф60为18±5mm Ф70为20±5mm Ф80为22±5mm Ф90为24±5mm Ф100为26±5mm。
2、当产品气孔要求较严格时,饼厚度应适当加厚2~5mm,即:Φ50为20±5mm Ф60为22±5mm Ф70为25±5mm
- 当模具的浇口套和分流锥不用水冷却时,料饼厚度应适当减少2~3mm,即Φ50为4±5mm,Ф60为16±5mm,Ф70为18±5mm。 5毫米等
二、料饼的物质成分是由料槽周围温度低、流动性差的铝水、压室铝水表面倒入的杂质、氧化皮以及一部分高温好的合金组成流动性。高温铝水流动性好,一般流在前面;靠近后面的是铝水温度低、流动性低。
三、滤饼的厚度对产品质量的影响滤饼太薄,没有高温、良好的流动性和流动性充填型腔,没有铝水可以将压力传递到型腔。产品易形成欠铸、冷离、气孔、发黑、疏松、缩孔、产品力学性能下降等缺陷。原因如下:
- 型腔内的铝水不能受到压力和加压的压力,铝水在高压下不能结晶,不能形成大量细小的内部晶粒组织。产品内部组织粗大、疏松,结构不致密,机械强度低,易断裂。
- 它不能起到将浇注通道中的铝水压力注入型腔的填充和收缩作用,并且型腔中的铝水在压力下不能凝固和收缩。产品内部较厚的部分在凝固收缩时无法承受压力,容易缩孔脱模,从而增加了产品内部的孔隙率。
- 腔室内的铝水在压力下不会凝固,铝水中析出的氢气在压力下会膨胀,形成大的气孔。
- 如果由于浇注量太少而导致料饼太薄,在没有浇注通道的情况下,铝水不高速烧成时,浇注通道和型腔内的气体不能很好地排除,产品容易变形。形成气孔、憋气、表面回汤(冷分离)、发黑等缺陷。如果料饼厚度太薄,出现压力损失,产品就会出现气孔、疏松、缩孔、产品力学性能下降等缺陷。
四、饼厚度的不利影响
1、浪费铝水,使炉料增加,材料损耗增加。
2、蛋糕容易爆裂,一是伤人,二是飞出铝棒粘到模具或产品上。
- 当铝水低速时,部分铝水在高速压铸前已流入型腔。低速时,流入型腔的铝水首先被冷却,形成汤背和图案。
- 低速时,流入内浇口的铝水会先冷却凝固,先冷却凝固的物料会堵塞内浇口,影响填充。内浇口冷却固化的物料将与高速充填的产品分层。切割后断口光亮,产品缺肉。
压铸机节能
关于压铸的一些知识
相关文章


定制数控(Computer Numerical Control)加工是一种利用计算机控制的工具来精确成形复杂零件和组件的制造过程,适用于各种行业。随着数字技术和先进的软件程序的兴起,它已成为一种成本效益高、高效的方法,用于创建具有复杂几何形状的高质量零件。如果您需要定制的数控加工服务,重要的是找到一个能够满足您特定需求和要求的提供商。
寻找我附近最好的定制CNC加工:高质量零件的提示和技巧

