
什么样的设计才是好的设计压铸件?
作者: Duddley
2024-04-25
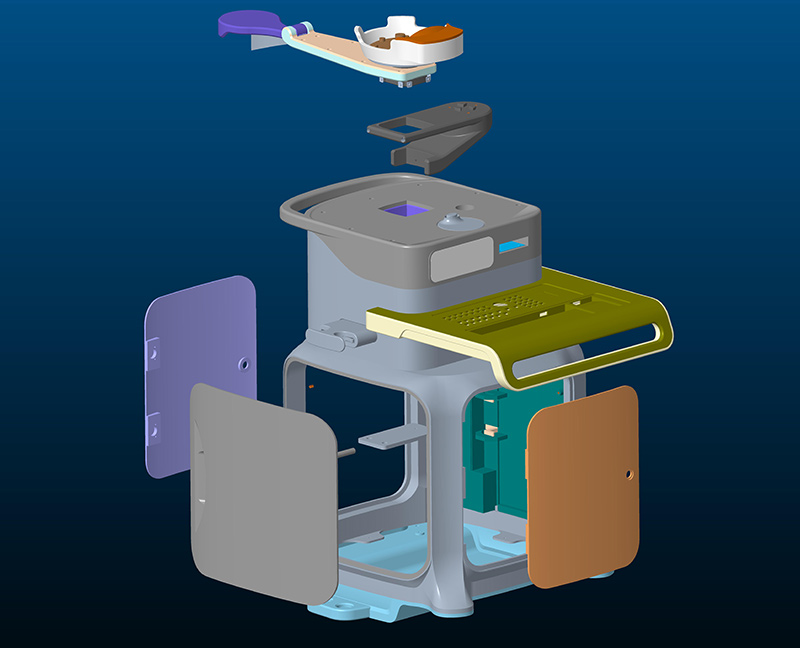
铸件设计是制造的一个重要方面。正确的设计可以确保铸造工艺的尺寸精度、结构完整性和美观品质。铸造零件设计的重要考虑因素包括材料选择、使用肋和圆角来增加强度,以及浇口和流道的放置以成功填充和排气。正确的铸造设计可以带来成功且具有成本效益的制造过程。

在满足产品功能的前提下,合理设计压铸件,简化压铸模具结构,降低压铸成本,减少压铸缺陷,提高压铸件质量。由于注塑工艺源于铸造工艺,压铸件的设计准则在某些方面与塑料件的设计准则非常相似。压铸件的详细设计参考机械工业出版社出版的《制造与装配产品设计指南》一书。
鱼片
铸件图(包括拐角)常注明无标记圆角R2等要求。开模具时,我们一定不能忽视这些无标记圆角的作用,不能把它们弄得清晰或太小。铸造圆角可以保证金属液顺利充填,型腔内气体顺序排出,减少应力集中,延长模具的使用寿命。由于该位置填充不良,铸件也不易出现裂纹或各种缺陷。标准油底壳模具上有很多棱角,相对来说,兄弟油底壳模具是目前最好的,重机油底壳也有很多。
脱模斜度
严禁在脱模方向人为造成侧凹(常因试模时铸件粘模,以及钻孔、硬凿等方法不正确造成局部凹)。
粗糙度
成型件和浇注系统应按要求仔细打磨,并应沿脱模方向打磨。由于金属液从压力室进入浇注系统并充满模具型腔的整个过程仅需0.01-0.2秒。为了减少金属液流动的阻力,尽量减少压力损失,流经时需要有较高的表面光滑度。同时,浇注系统的加热和侵蚀条件恶劣,光滑度越差,模具越容易损坏。
5、模具成形部分硬度铝合金为HRC46°左右,铜为HRC38°左右。加工时,模具应尽可能留有修复余量,并应设定尺寸上限,避免焊接。
鱼片
铸件图(包括拐角)常注明无标记圆角R2等要求。开模具时,我们一定不能忽视这些无标记圆角的作用,不能把它们弄得清晰或太小。铸造圆角可以保证金属液顺利充填,型腔内气体顺序排出,减少应力集中,延长模具的使用寿命。由于该位置填充不良,铸件也不易出现裂纹或各种缺陷。标准油底壳模具上有很多棱角,相对来说,兄弟油底壳模具是目前最好的,重机油底壳也有很多。
脱模斜度
严禁在脱模方向人为造成侧凹(常因试模时铸件粘模,以及钻孔、硬凿等方法不正确造成局部凹)。
粗糙度
成型件和浇注系统应按要求仔细打磨,并应沿脱模方向打磨。由于金属液从压力室进入浇注系统并充满模具型腔的整个过程仅需0.01-0.2秒。为了减少金属液流动的阻力,尽量减少压力损失,流经时需要有较高的表面光滑度。同时,浇注系统的加热和侵蚀条件恶劣,光滑度越差,模具越容易损坏。
5、模具成形部分硬度铝合金为HRC46°左右,铜为HRC38°左右。加工时,模具应尽可能留有修复余量,并应设定尺寸上限,避免焊接。
一体化压铸是未来行业发展趋势
压铸件的优点和缺点是什么?
相关文章


定制数控(Computer Numerical Control)加工是一种利用计算机控制的工具来精确成形复杂零件和组件的制造过程,适用于各种行业。随着数字技术和先进的软件程序的兴起,它已成为一种成本效益高、高效的方法,用于创建具有复杂几何形状的高质量零件。如果您需要定制的数控加工服务,重要的是找到一个能够满足您特定需求和要求的提供商。
寻找我附近最好的定制CNC加工:高质量零件的提示和技巧

