
汽车铝合金压铸件下分析
作者: kevin
2024-05-19
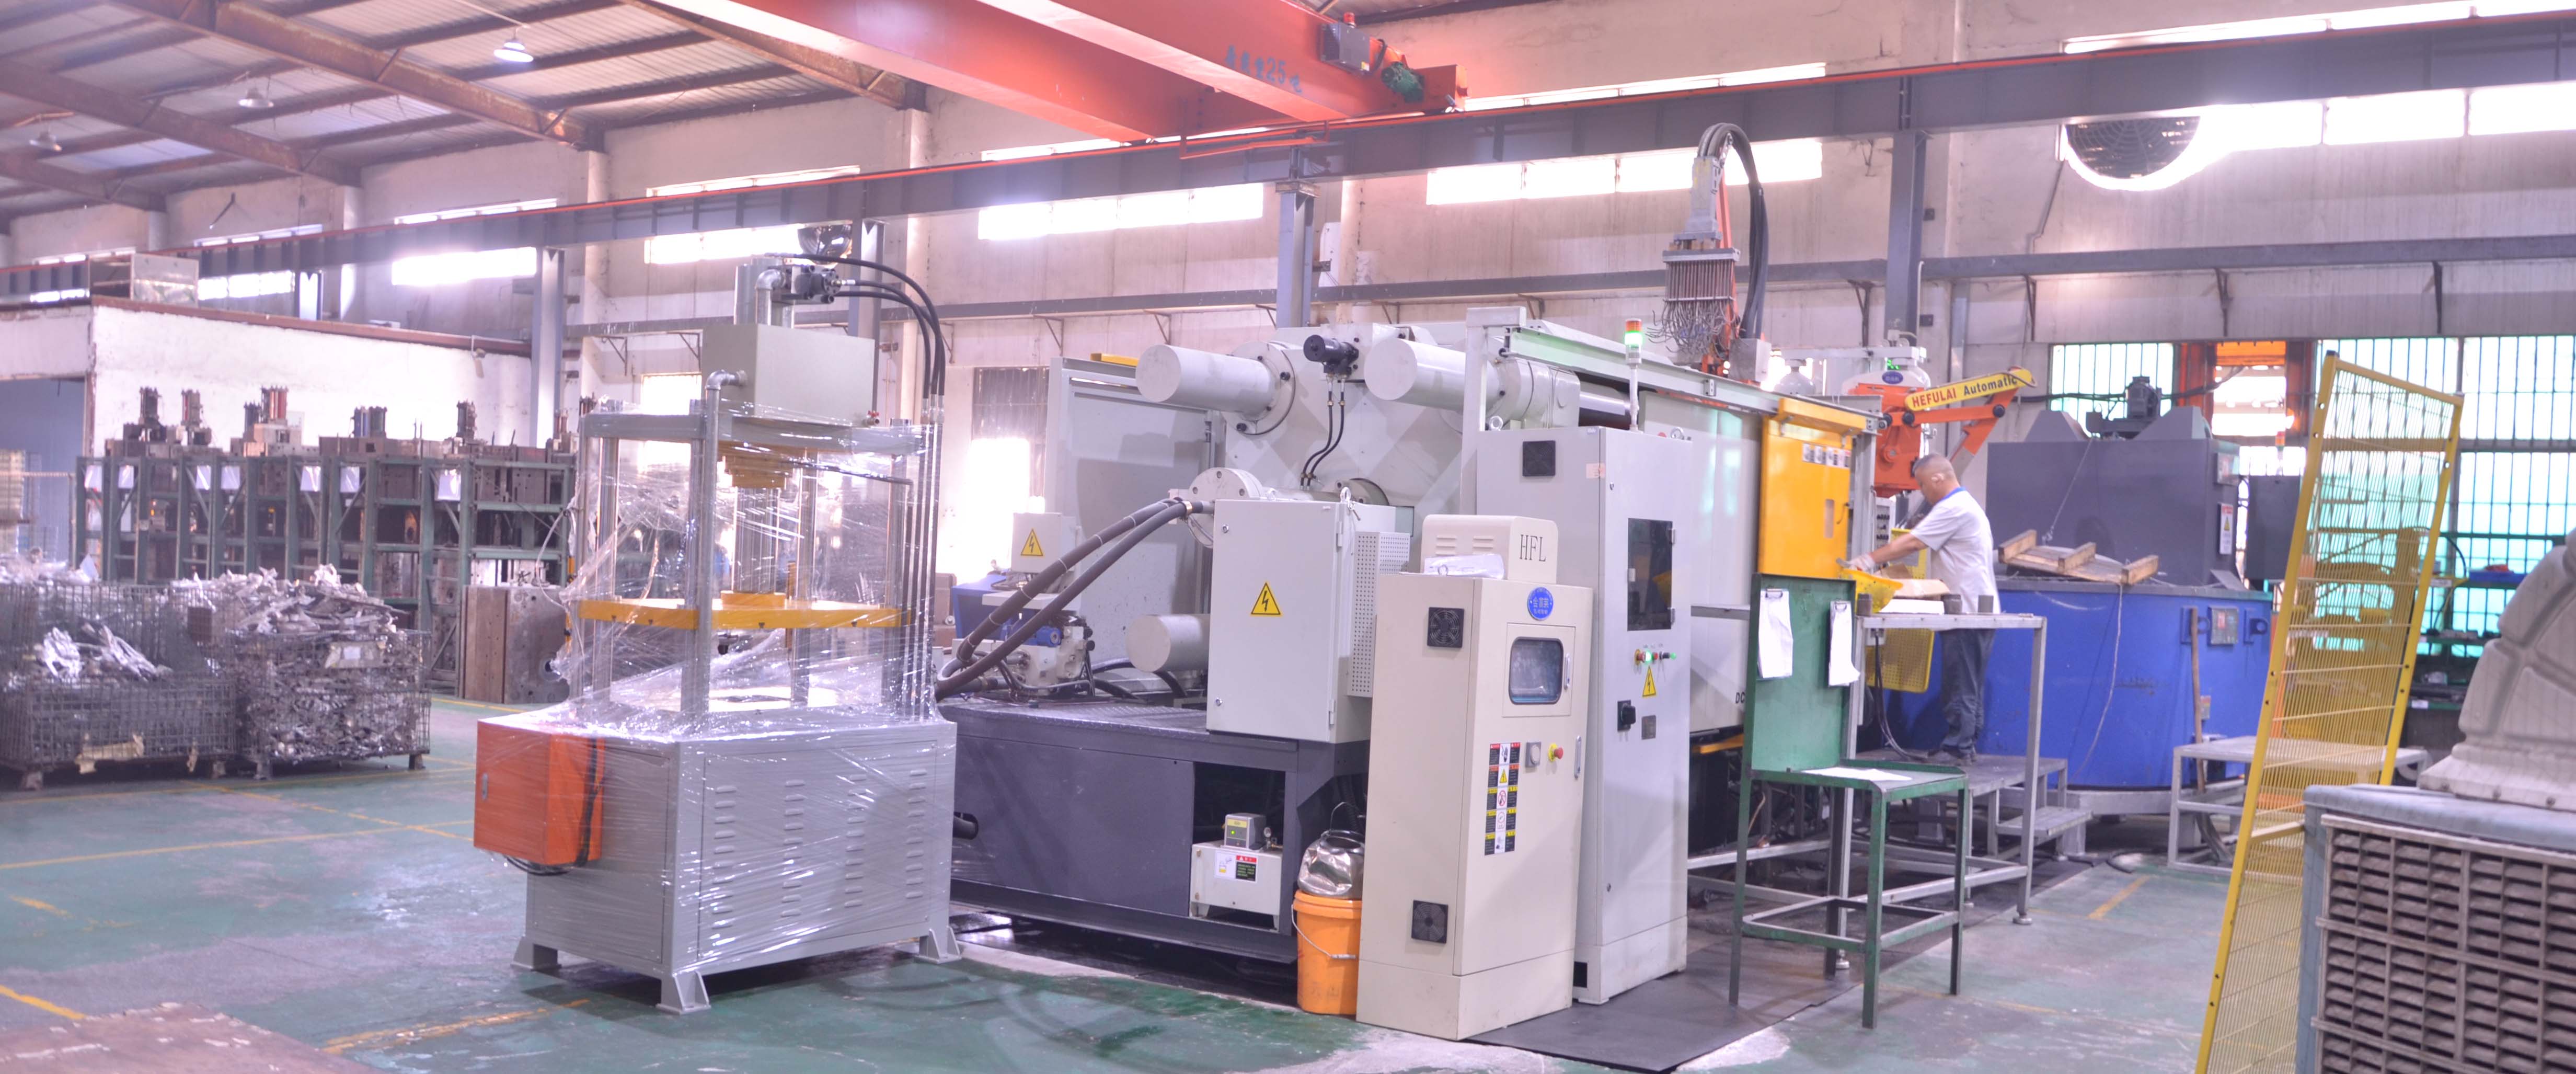
汽车铝合金压铸件下分析
近年来,节能减排已成为大势所趋,汽车轻量化也是大势所趋。在这两个背景下,铝合金材料在汽车上的使用越来越广泛,越来越多的汽车零部件借助压铸成型。发动机缸体作为汽车的核心部件,其材质多为铝合金和铸铁,其中压铸铝合金缸体已越来越被认可,日本、韩国及欧美多采用模具-铸造铝合金气缸。
在缸体生产领域,普通砂铸铁缸体具有工艺简单、成本低、刚性好、耐热性好等优点,但也有一个缺点,那就是重量太大。如果将缸体下面的曲轴和上面的缸套分成两部分,上面使用铝合金而上面使用铸铁,一石二鸟,不但降低了缸体的质量,而且可保持铸铁缸体的优点。
下缸体是指在这两个零件之后的发动机下部的曲轴部分。由于下缸体是厚壁零件,且壁厚差异较大,因此压铸难度很大。我们借鉴国内外相关经验,为某型1.5T发动机设计开发了一套下缸体压铸技术,并试验非常成功。
1铝合金下缸体压铸难点铝合金下缸体铸件质量为8.4kg,轮廓尺寸为382mm×258mm×67mm,压铸件质量为11.1kg,材质为A380,平均壁厚为7.2毫米。由于下缸体与曲轴相连,因此铸铁嵌件也需要放置在底部。
下缸体铸造压铸工艺复杂,难点如下:首先,铸件需要放置5个铸铁镶嵌件,并且铸铁镶嵌件要完美镶嵌在铝合金铸件上,并且不会出现分离现象。
二是下缸体铸件壁厚最薄2mm,最厚壁厚24mm,分布严重不均匀。
第三,由于嵌体两侧壁厚差异较大,给铝合金液体的流动填充型带来了很大的难度,也考验了其补水和收缩能力。
第四,铝合金铸件容易出现气孔、缩松、裂纹、缩松等缺陷,质量控制难度大。
2根据试验分析,我们认为下缸体的主要技术点如下:一是缸体压铸件的浇注系统科学设计。下缸体中部镶件壁薄,上下部分壁厚,所以我们选择单边浇注。这样,铝液可以从底部供给并通过中间镶件流到顶部。
其次,我们采用真空压铸的排气块。排气块与真空机的结合,可以改善因两侧壁薄而造成的流动性不足,保证铸件的良好质量。
第三,为了提高铝合金液与铸铁镶体的润湿程度,我们对镶体进行预热,既保证了铸铁与铝合金成型后不分离,又提高了铝液的流动性。
试验后,下缸体内部组织致密,外观成型良好。在下缸体压铸过程中,科学合理的工艺参数是获得下缸体高质量的保证。我们认为以下工艺参数是铸件成形的关键影响因素:
一、压铸温度。在压铸过程中,铝液温度要控制好,因为温度太高或太低都不能达到良好的压铸效果,太高容易导致缩孔、缩松,太低则容易导致不良填充类型。一般来说,铝液的合理温度应在650——665℃之间,而涂模后的温度应在150——200℃之间。
二、镶件温度。当镶嵌达到120——140℃时,铝液从侧面溢流槽侧,提高了内部质量。三、压铸快、压射速度和压力慢。快压发射和慢压发射速度应分别控制在4m/s左右和0.22m/s左右,压力控制在70MPa左右。
四、铝液质量。铝液作为铸造的基础材料,其质量决定了铸造的质量,因此要保证铝合金液的质量,每包铝液必须经过精炼和去除,避免污染。
3 铝合金下缸体压铸缺陷及应对措施 铸件成型后,我们对铸件进行X射线检查,发现了一些内部缺陷,如缩松、气孔、缩松等。为了改善缺陷,提高质量,我们提出了相应的对策,主要方向如下:
一是改进溢流槽结构。溢流槽具有排除腔内气体、储存气体、转移孔/释放部分的功能。经过反复试验研究,我们发现可以采用加长、增设溢流槽等手段来改善缩孔、气孔等缺陷。由于铸件中间存在较多的松动现象,如果溢流口设置在较大的平面上,就会影响充型压力,所以通常选择垂直溢流口。
二、优化模具冷却系统。铸件缩孔一般会出现在局部温度过高或壁厚过厚的位置。通过研究,我们发现两壁温度较高,容易造成缩孔。由于冷管最小直径为12mm,无法有效冷却上述位置,因此我们改进了冷却水管结构,采用高压冷却设备和内径4mm的不锈钢点冷管。我们将铸件两侧中间的型芯冷却到180℃左右,大大减少了缩孔现象,大大提高了铸件的质量。
三、改善马赛克分离现象。针对镶嵌体与铝合金铸件的分离现象,我们采取了以下措施:一是用稀释剂清洗镶嵌体,提高润湿性;其次,对镶嵌件进行定位孔检查和外观检查,用钢丝清除锈斑;第三,对嵌体进行预热测试,当温度达到120℃以上时,可以有效解决嵌体的分离问题。
铝合金压铸件作为手机零部件的优点
铝合金压铸加工模具的维护与保养
相关文章


定制数控(Computer Numerical Control)加工是一种利用计算机控制的工具来精确成形复杂零件和组件的制造过程,适用于各种行业。随着数字技术和先进的软件程序的兴起,它已成为一种成本效益高、高效的方法,用于创建具有复杂几何形状的高质量零件。如果您需要定制的数控加工服务,重要的是找到一个能够满足您特定需求和要求的提供商。
寻找我附近最好的定制CNC加工:高质量零件的提示和技巧

