
压铸件气矿缺陷及原因
作者: Kevin
2024-05-08
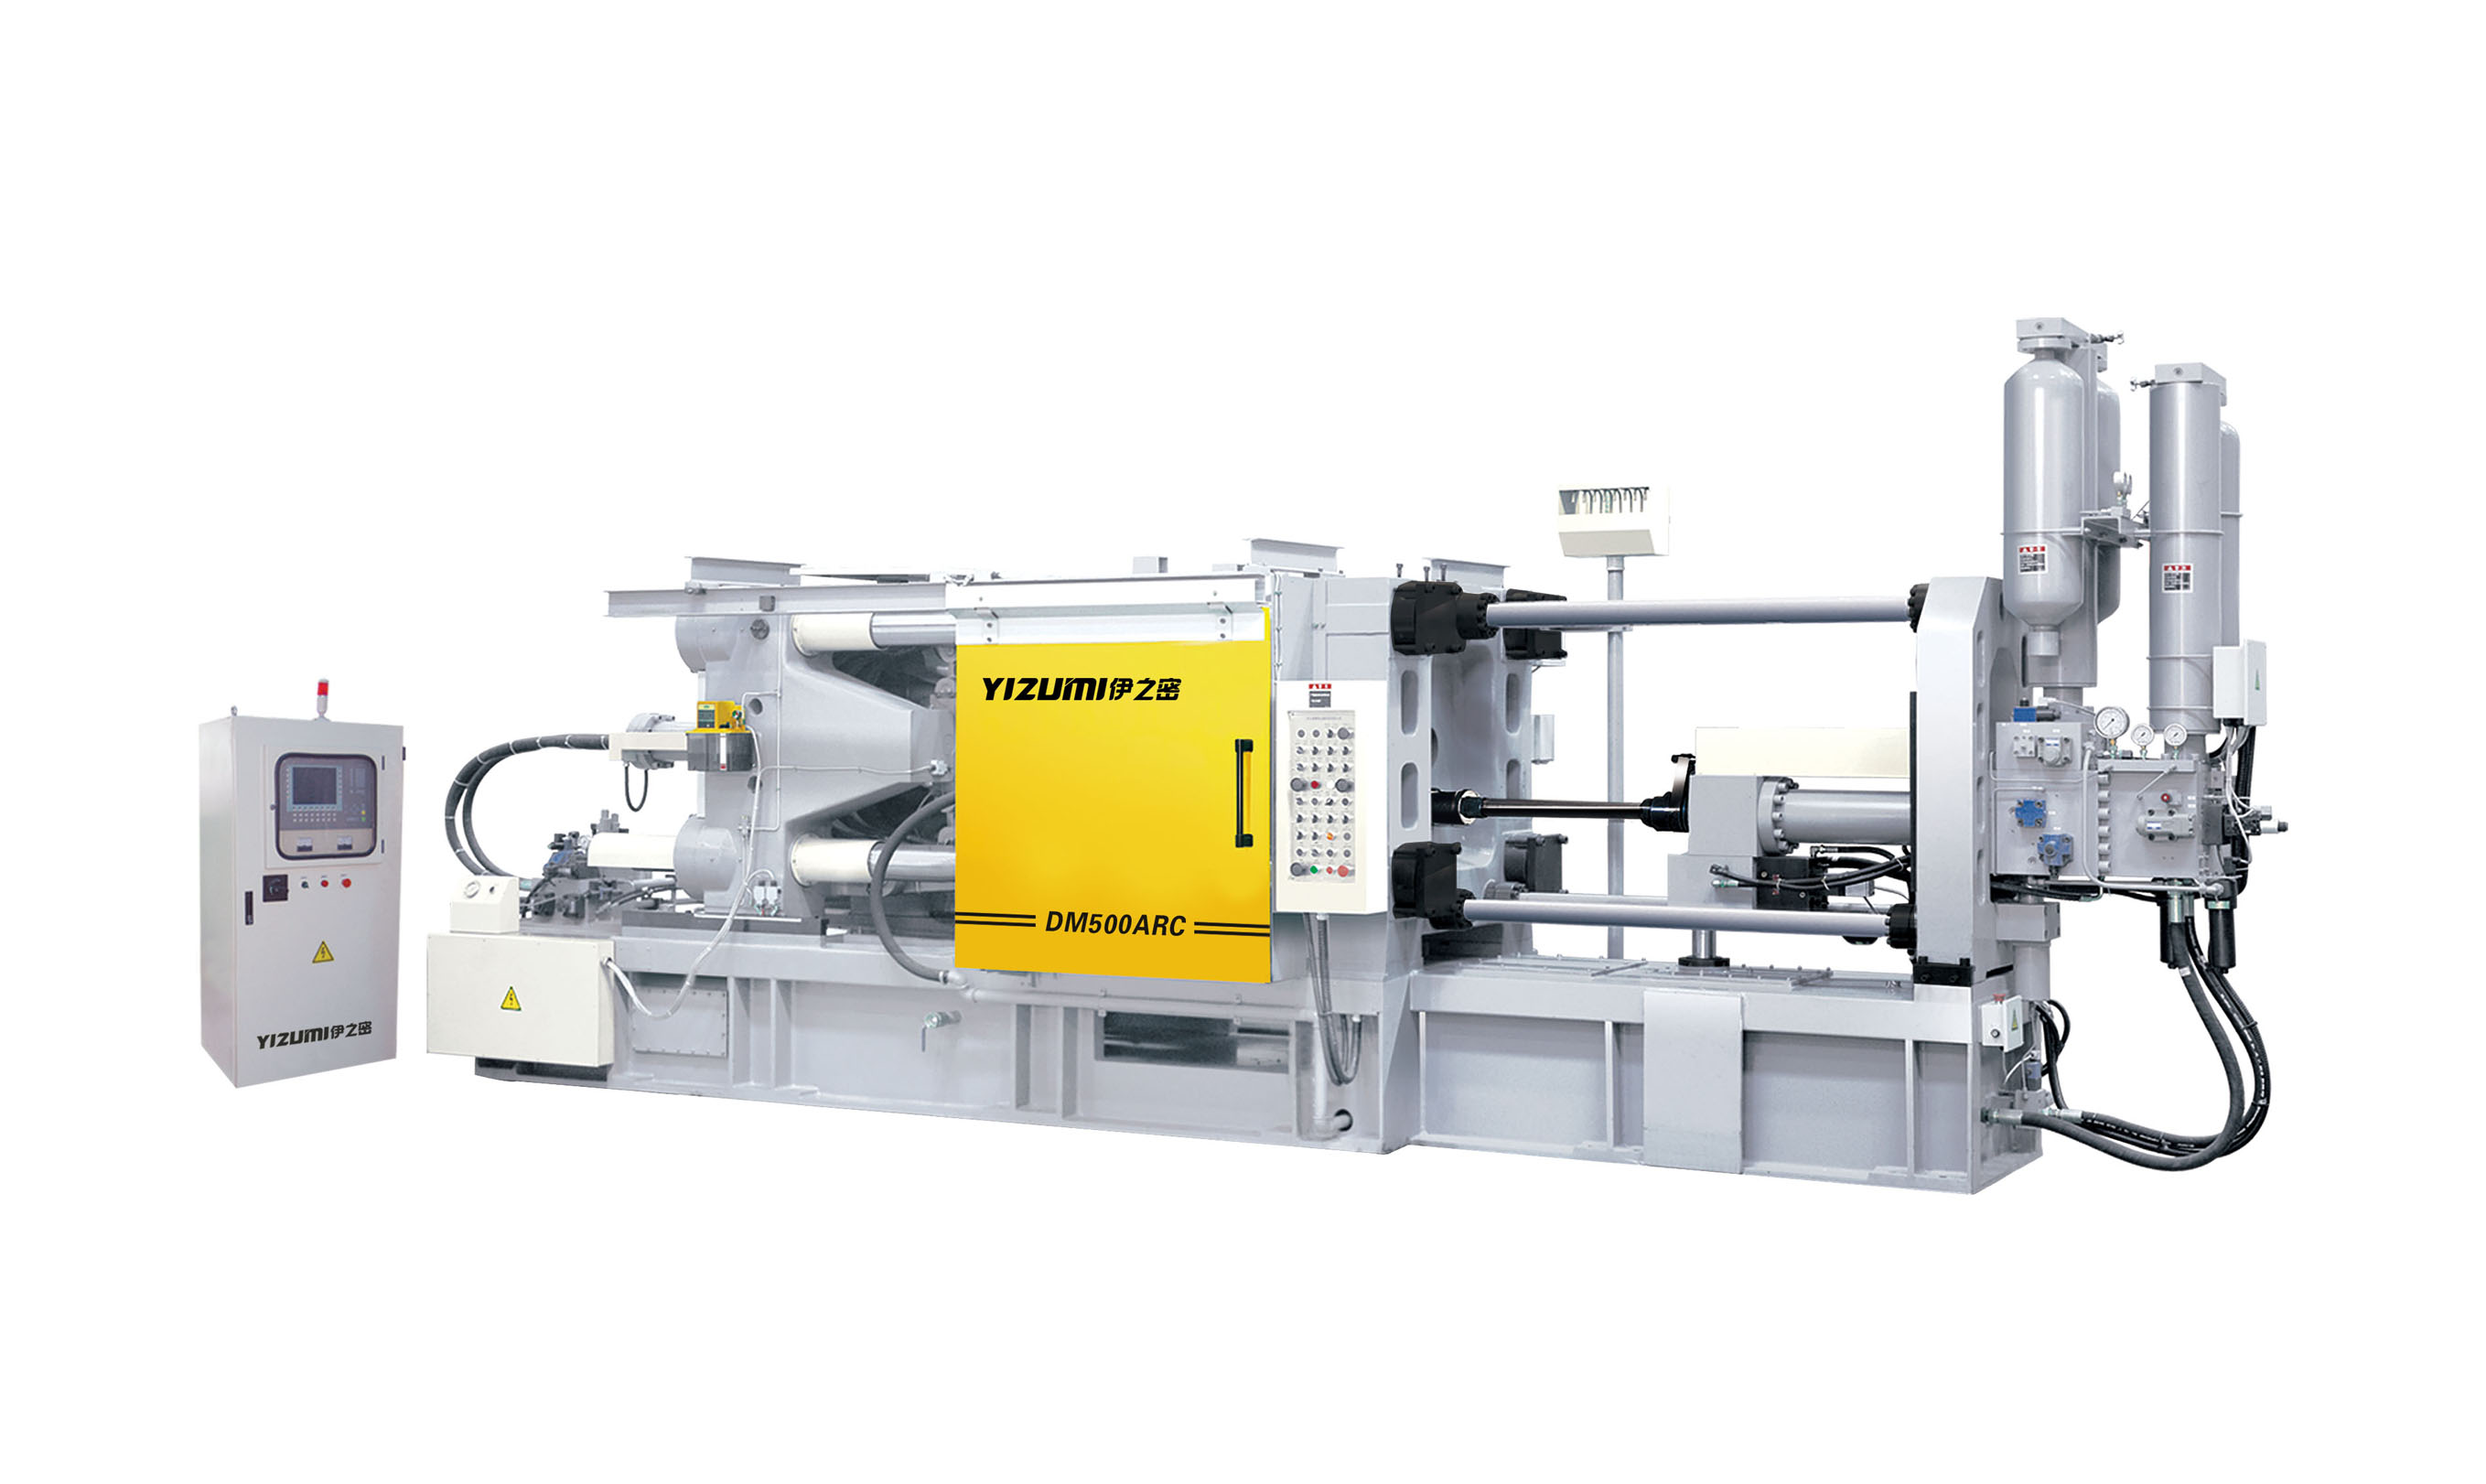
铝挤压机是一种专用设备,用于生产具有恒定横截面的长而连续的铝件。这是通过使用高压迫使铝通过模具来完成的。挤压铝材具有优异的强度且重量轻,使其成为建筑和交通运输等各个行业的热门选择。铝挤压机可以生产定制的长度、形状和饰面,以满足特定的客户要求。
压铸件气矿缺陷及原因
在铝合金压铸生产中,人们常将产品气孔称为气孔,气孔的原因有很多,概括起来可分为以下几类,分别是由于精炼气体质量差、排气不良、压模不当引起的气孔。铸造参数、铝合金气孔、产品壁厚差异造成的气孔。现具体分析一下。
- 细化除气质量差产生的气孔在铝合金压铸件生产中,铝液浇注温度通常为6lO-660℃,在此温度下,铝中溶解有大量气体(主要是氢气)液体。铝合金氢的溶解度与铝合金的温度密切相关,在铝液中约为O.69cm3/100g,而只有0.0,036cm 3/100g。此时液态铝液中的氢含量约为固态铝合金的19-20倍。所以当铝合金凝固时,铝合金压铸件中有大量的氢以气泡的形式析出。降低铝液中的气体含量,防止铝合金凝固时大量气体产生气孔,这就是铝合金熔炼过程中精炼气体的目的。如果铝溶液中气体含量减少,气体量就会减少,产生的气泡就会明显减少。因此,铝合金的精炼是非常重要的工艺手段,精炼质量好,气孔一定少,精炼质量差,气孔一定多。保证精炼质量的措施是选择好的精炼剂,好的精炼剂在660℃左右就能反应产生气泡,气泡不是太剧烈,而是均匀且不断地产生气泡,通过物理吸附,使这些气泡充分接触与铝液一起,吸附铝液中的氢气,将其带出液面。因此,冒泡时间不宜太短,一般应有6~8min的冒泡时间。当铝合金冷却到300℃时,氢在铝合金中的溶解度仅在0.00 lcm 3 / 100g以下,此时在液体中仅为l / 700。凝固后,氢气析出,气孔分散,针孔细小,不影响漏气和加工表面,肉眼基本看不见。铝液凝固过程中,因氢气析出而产生的气泡比例较大,多位于铝液最后凝固的中心部位。虽然也分散了,但这些气泡常常会导致泄漏,从而常常导致工件报废。
2、排气不良造成气孔在铝合金压铸中,由于模具排气通道不畅通,模具排气设计结构不良,导致压铸型腔内的气体不能完全顺利排出,导致产品某些固定部位存在气孔。模具型腔内气体形成的气孔有大有小,气孔内壁呈铝和空气氧化的氧化色。与析氢产生的气孔不同,析氢的内壁并不像气孔那样光滑,也没有氧化色,而是明亮的灰色内壁。对于排气不良造成的气孔,应改善模具的排气通道,及时避免模具排气通道上残留铝皮。
3、压铸参数不当造成的气孔在压铸生产中,压铸参数选择不当,铝水压铸件充型速度过快,使型腔内的气体不能完全及时排出挤压腔光滑,液体流入铝液中,由于铝合金表面迅速冷却,被包裹在凝固的铝合金壳内,无法排出,形成大的气孔。这种气孔往往在工件表面下方,铝液入口小于最后汇合处,呈梨形或椭圆形,在最后凝固处较多且较大。对于此孔隙应调整充型速度,使铝合金流动顺畅,不产生高速流动和气体。
- 铝合金的胀孔 铝合金与其他材料一样,在凝固时会收缩。铝合金的铸造温度越高,收缩越大。由单一体积收缩引起的气孔存在于合金的最后凝固部分,呈不规则形状,严重时呈网状。常在制品中,在凝固时与析氢孔同时存在,析氢孔周围有缩孔或盘绕孔,气泡周围有向外侧延伸的丝状或网状孔。对于这种气孔,应从铸造温度来解决,在压铸工艺条件允许的情况下,尽可能降低压铸时的铝液浇注温度。这样可以减少铸件的体积收缩,减少收缩和脱模。如果这种气孔经常出现在加热部分,我们可以考虑添加抽芯或冷铁,使其改变最终凝固部分,解决泄漏缺陷问题。
5、制品壁厚差过大引起的气孔制品的形状常常存在壁厚差过大的问题。壁厚中心是铝液最终凝固的地方,也是最容易产生气孔的部位。壁厚处的气孔是通气孔和收缩孔的混合体,一般措施无法预防。在设计时应考虑产品的形状,尽量减少壁厚不均,或过厚的问题,采取空心结构,在模具设计时应考虑加型芯或冷铁,或水冷,或增加这里模具的冷却速度。在压铸生产中,应注意大厚度的过冷,适当降低浇注温度。
压铸铝合金金属液的精炼处理
压铸铝合金的性能及分类
相关文章


定制数控(Computer Numerical Control)加工是一种利用计算机控制的工具来精确成形复杂零件和组件的制造过程,适用于各种行业。随着数字技术和先进的软件程序的兴起,它已成为一种成本效益高、高效的方法,用于创建具有复杂几何形状的高质量零件。如果您需要定制的数控加工服务,重要的是找到一个能够满足您特定需求和要求的提供商。
寻找我附近最好的定制CNC加工:高质量零件的提示和技巧

